
膨化食品生产线常见问题分析与应对措施
更新时间:2026-10-21 15:41:49 点击数:2
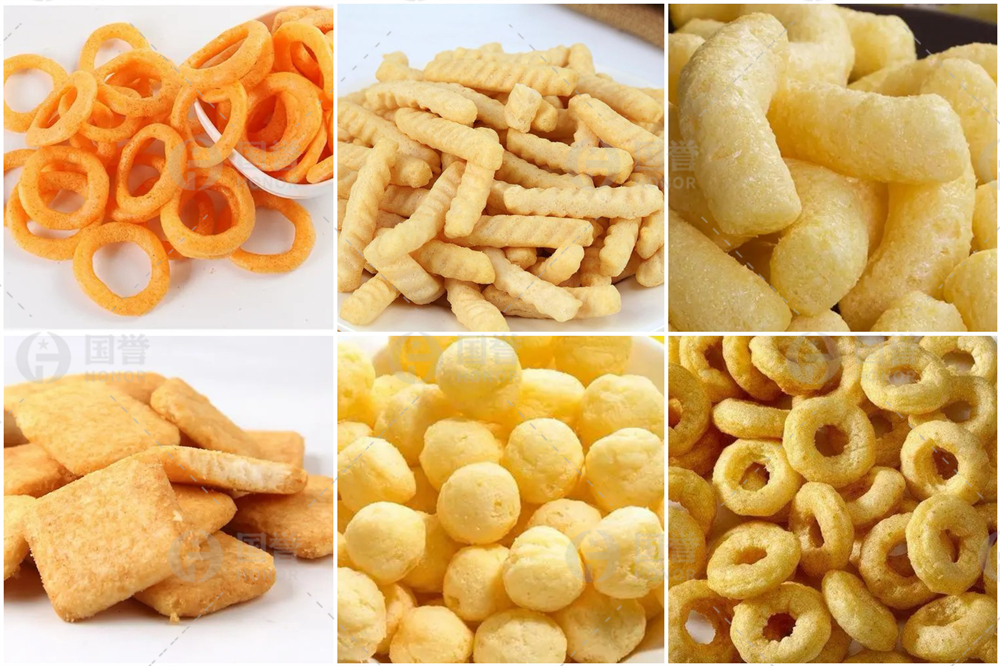
膨化食品生产线稳定运行直接关系产品品质与交付能力。
山东国誉在长期服务客户中发现,许多突发故障根源在于原料波动、参数偏移或维护缺位。现梳理几类高频问题,供参考。
一、膨化度不足,口感偏硬
现象:成品膨化率低,咬感坚硬,缺乏酥脆性。
原因:
1.调质后物料水分偏高(超过18%),水分在机筒内起润滑作用,削弱剪切摩擦热,淀粉糊化不充分。
2.机筒中后段温度偏低,尤其膨化成型区未达130—160℃有效区间。
3.螺杆组合中剪切元件不足或原料粉碎细度不够,熟化不彻底、膨化动力不足。
应对:
1.优先检测进机物料水分,偏高则减少加水或蒸汽量。
2.核查各加热区实际温度与设定值是否一致,偏低时每次上调5—10℃逐步逼近。
3.若改善有限,检查螺杆捏合块配置,适当增加剪切段长度,并确认原料过80目以上筛网。
二、堵机与模头出料异常
现象:物料在机筒或模头内积堵,部分模孔不出料或出料速度差异明显,严重时触发保护性停机。
原因:
1.原料水分过高使物料在机筒内打滑,输送能力下降,逐渐堆积。
2.开机预热不充分,机筒未达设定温度即喂料,物料无法正常熔融流动。
3.喂料量瞬间过大,超出机筒输送能力。
4.停机残留物料冷却固化,下次开机形成硬块;模头出料不均多与模孔积碳、焦化物堵塞或模头局部温度偏低有关。
应对:
1.堵机后须停机断电,待设备冷却后打开机筒清理,切忌强行盘车。
2.预防上,开机前充分预热至各段温度稳定后再投料,初始喂料量宜小;
3.停机前用清洗料排空机筒。
4.模头应拆下后用专用钻头逐孔清理,检查流道有无划痕或腐蚀;
5.若原料纤维含量偏高,可将筛网孔径降至0.8毫米以下。
三、产品形状不规整,大小不一
现象:产品长短参差、边缘毛糙,同批次尺寸离散度大。
原因:
1.切刀与模具端面间隙不当或刀刃磨损:间隙过大物料未被干净切断,过小加速刀具损耗。
2.挤出速度不稳定,如喂料器波动、螺杆转速漂移。
3.机筒温度波动引起物料粘度变化,使通过模孔料流时快时慢。
应对:
1.将切刀间隙调整至0.05—0.1毫米,检查刀刃是否需更换。
2.若间隙正常仍不稳定,排查喂料均匀性与螺杆转速稳定性。
3.校准机筒温控系统,确认热电偶读数无漂移。
四、色泽过深或焦黄不均
现象:产品整体偏暗,或同批出现深浅不一斑驳,严重时表面有焦黑点。
原因:
1.机筒末段温度过高,物料出口前发生过度美拉德反应或焦糖化。
2.物料在机筒内停留时间过长,局部长时间受热。
3.模具部分孔堵塞,该区域料流缓慢、受热加剧。
4.原料配方还原糖含量偏高时对温度更敏感,色泽波动阈值收窄。
应对:
1.优先降低机筒末段温度,同时适当提高螺杆转速以缩短停留时间。
2.若色泽不均呈局部性,拆检模头,清理堵塞孔道。
3.表面焦黑斑点往往意味着机筒或螺杆存在物料滞留碳化死角,需彻底清理机筒和螺杆。
五、总结
山东国誉在提供双螺杆挤压膨化整线方案的同时,建议用户每批次记录原料水分、各段温度、螺杆转速与喂料量,用数据比对代替经验猜测,让故障定位从“事后抢修”前移到“趋势干预”,保障产线长期稳定运行。