
挤压膨化早餐玉米片生产线:设备配置与工艺要点
更新时间:2026-10-10 12:27:51 点击数:5
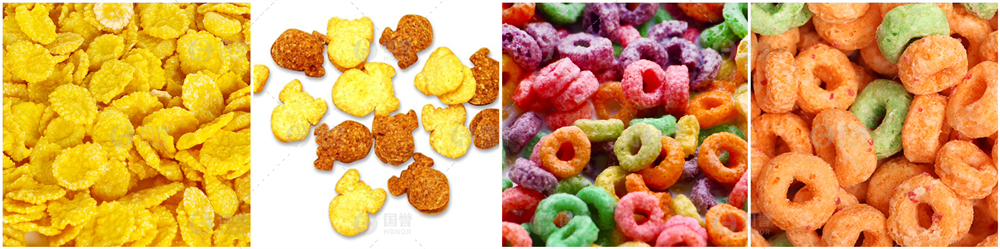
早餐玉米片作为一种酥脆便捷的谷物食品,其工业化生产高度依赖挤压膨化技术的成熟度。
一条完整的挤压膨化早餐玉米片生产线,需要在设备配置与工艺控制两个维度同时达到精准匹配,才能稳定产出品质一致的产品。
一、核心设备配置
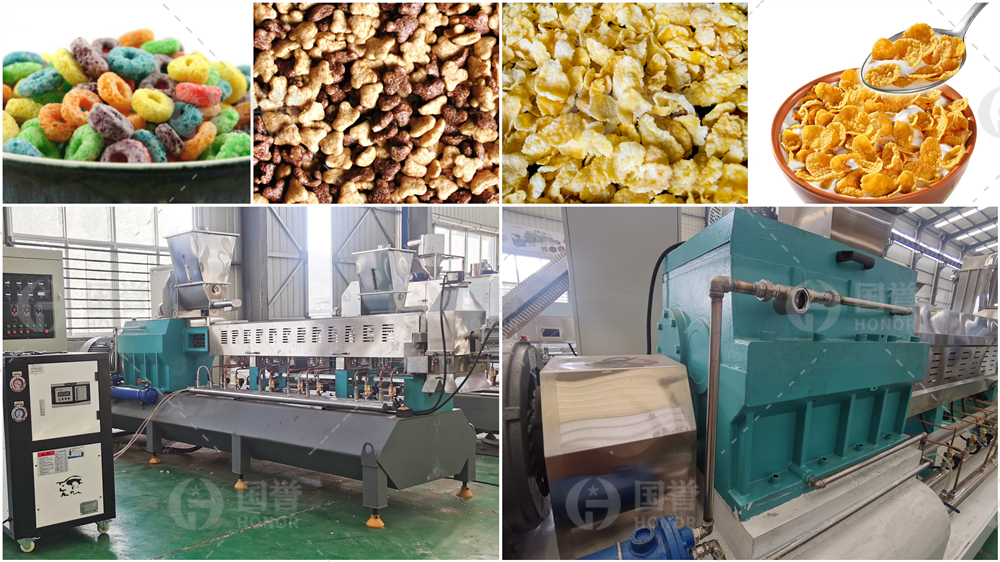
整条生产线以双螺杆挤压膨化机为核心,前后衔接形成连续化作业体系。
1.拌粉机:
将玉米粉与糖、盐、麦芽提取物及营养强化剂按配方充分混匀,并加入适量水调节物料含水量。
2.螺旋上料机:
将混合粉料平稳输送至膨化机喂料斗。
3.双螺杆挤压膨化机:
物料在机筒内经历高温、高压、高剪切作用,完成淀粉糊化与蛋白质变性,经模头挤出后由切刀切成均匀颗粒。
4.振动筛与风送系统:
将颗粒分散开来,避免进入压片机后重叠粘连,随后输送至压片工序。
5.压片机:
采用恒温高光轧辊,将颗粒压制成0.3至0.8毫米的薄片。
6.多层烤箱:
烘烤温度可在0至200摄氏度范围内调节,通过控制柜自行设定烘烤曲线,去除水分并形成酥脆结构。
7.调味线(可选):
喷糖滚筒或调味设备,用于裹涂糖浆、芝士粉或其他风味辅料,满足甜味、咸味等多品类需求。
8.冷却线与包装机:
产品冷却至室温后进入自动化包装环节。
二、工艺要点控制
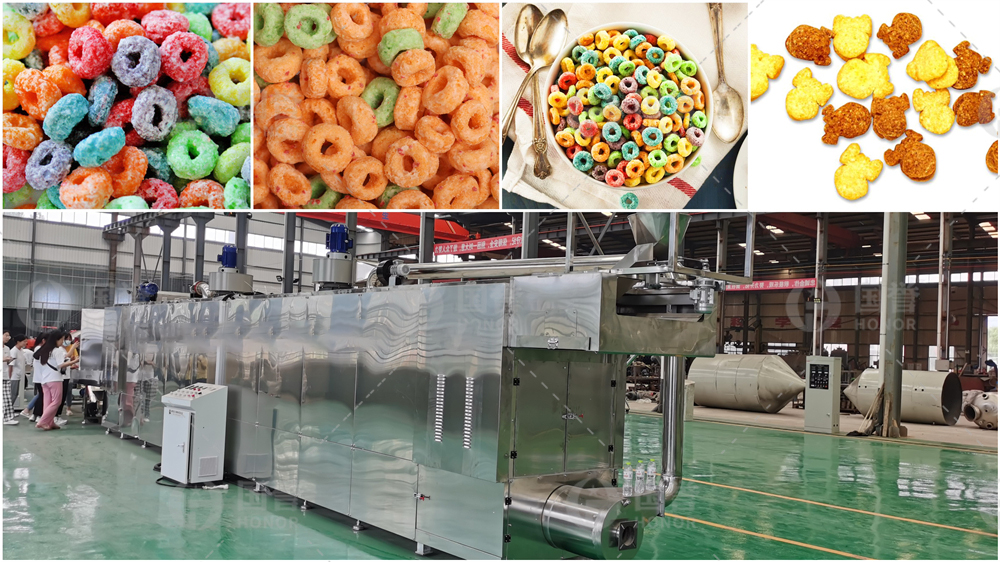
挤压膨化玉米片的品质取决于多个工艺节点的精准控制,以下四个要点尤为关键。
1.熟化程度的把握
双螺杆挤压机的核心任务是使玉米淀粉充分糊化,但物料应“完全熟化而不过度膨化”。
熟化不足会导致风味寡淡、消化率偏低;过度膨化则组织过于疏松,后续压片时容易碎裂。
分段式温度控制是达成这一平衡的关键手段:进口段温度较低,中间段逐步升温,出口段达到最高温度,使物料在有限停留时间内完成熟化而不发生过度降解。
2.物料含水量的调控
挤压前物料含水量通常控制在10%至15%之间。
水分过高时物料在机筒内难以建立足够的摩擦热与压力,膨化度不足;
水分过低则剪切作用过强,易导致淀粉分子过度断裂,产品口感偏硬。
拌粉环节的加水量应根据原料特性和目标产品形态灵活调整。
3.压片工序的防粘控
膨化颗粒冷却预干燥后进入压片机,轧辊表面需保持恒温与高光洁度。
温度不足或辊面粗糙会导致物料粘附,造成片形不整、成形率下降。
预干燥使颗粒表面水分部分蒸发,也是防止粒间粘连、保证压片均匀性的必要前置步骤。
4.焙烤温度与时间的匹配
压片后的薄片在多层烤箱中经历高温焙烤,温度通常在160至180摄氏度。
温度过高或时间过长会引发焦化,过低则水分残留、脆度不够。
烘烤参数需根据片厚和含水率动态调整,确保水分均匀蒸发,形成标志性的硬脆口感与烘焙香气。
三、总结
挤压膨化早餐玉米片生产线的稳定品质,取决于设备配置与工艺控制的协同。
设备上,以双螺杆挤压膨化机为核心,配套拌粉、输送、压片、烘烤、调味、冷却包装等环节;
工艺上,重点控制熟化程度、物料含水量、压片防粘及焙烤温度时间。
山东国誉自动化科技有限公司以双螺杆技术为基础,提供产能灵活、多品类兼容的整线方案,助力企业实现高效稳定生产